


Les bains de fusion sont les lieux de naissance volatils de la précision. Dans le paysage intense de tolérances d'impression 3D, la fabrication additive métallique représente la lutte ultime entre la conception numérique et la thermodynamique localisée. Lorsqu'un laser à fibre frappe un lit de poussière métallique à des températures dépassant 1 600 °C, il déclenche un événement métallurgique qui cherche à déformer et à tirer la pièce vers une géométrie chaotique. C'est la réalité sans compromis des tolérances d'impression 3D métal. C'est un processus où l'ingénieur doit tenir compte de chaque joule d'énergie, en veillant à ce que la trempe rapide du métal n'entraîne pas une défaillance structurelle avant même que la pièce ne quitte le plateau de construction. Alors que l'impression plastique lutte contre la gravité, l'impression métallique lutte contre l'hostilité thermique.

JUCHENG exploite un pôle technique unifié où nous traitons une dérive métallique de cent microns avec la même rigueur d'ingénierie qu'un alésage CNC de qualité médicale. Nous comprenons que pour une roue de compresseur aérospatiale ou une plaque osseuse en titane, la " forme quasi nette " n'est que le début. En intégrant plus de 25 centres 5 axes de haute précision à notre parc DMLS (frittage laser direct de métal), nous avons construit un sanctuaire de fabrication qui résout le paradoxe de la précision. Ce guide va au-delà du discours commercial standard pour explorer la microphysique de la stabilité du bain de fusion, la logique stratégique des dissipateurs thermiques à base de supports, et pourquoi la métamorphose hybride de JUCHENG est l'étape finale obligatoire pour toute conception métallique qui exige une vérité géométrique absolue.
L'efficacité dans le monde du métal se gagne en maîtrisant la rampe de refroidissement. Vous ne faites pas que fritter des particules ; vous orchestrez un événement de solidification rapide qui définit le destin mécanique de la pièce. Que vous construisiez un collecteur de fluide complexe pour un pack de véhicule électrique ou un support satellite léger, la logique du gradient thermique est votre principal gouverneur de fabrication. Décomposons les piliers physiques de la précision additive métallique et voyons comment la prospective technique peut verrouiller l'intégrité de votre prochaine percée aérospatiale dans la réalité physique.
Hostilité thermique : la cause profonde de la dérive dimensionnelle
La réalité de 0,1 mm : cartographie des limites de précision à l'état brut
Évolution des supports : échafaudages comme dissipateurs thermiques
Intégrité de surface : pourquoi les valeurs Ra affectent les limites mesurables
Métamorphose hybride : combler l'écart avec la CNC 5 axes
La norme JUCHENG : valider l'âme du métal
Hostilité thermique : la cause profonde de la dérive dimensionnelle
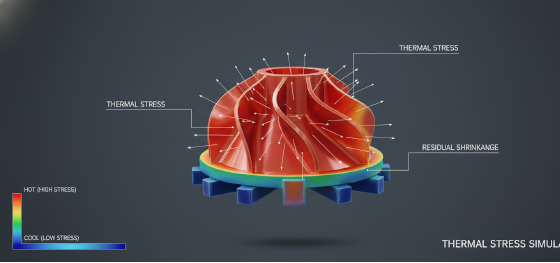
Pour comprendre la lutte pour tolérances d'impression 3D métal, vous devez visualiser la guerre thermique intense qui se déroule sur la plaque de construction. Le DMLS fonctionne par fusion localisée ; lorsque le laser se déplace sur la poudre, le métal liquide refroidit de près de 2000°C à la température de la chambre de 80°C en un clin d'œil. C'est une trempe métallurgique violente. Lorsque le métal se solidifie, il se contracte agressivement. Cette contraction introduit des "contraintes résiduelles"—la force cachée qui tire sur votre géométrie, provoquant le cintrage des parois minces et le gauchissement des plaques plates en forme de bol.
Si votre conception ignore ces gradients thermiques, la pièce se détachera littéralement de la plaque de construction avant que la construction ne soit terminée à 50%. Les ingénieurs de JUCHENG utilisent une simulation thermo-mécanique avancée pour prédire ces zones de contrainte. Nous suggérons d'ajouter des "nervures thermiques" ou de modifier les congés pour répartir la contrainte plus uniformément. L'objectif est d'atteindre un état d'équilibre physique où la pièce reste stable tout au long du cycle. Nous ne faisons pas que "imprimer" du métal ; nous gérons la courbe de refroidissement de chaque millimètre cube, en veillant à ce que la tension interne ne détruise pas l'intégrité dimensionnelle de votre conception. En neutralisant ces forces pendant la construction, nous livrons une pièce structurellement saine et prête pour le niveau suivant de raffinement de précision.
La réalité de 0,1 mm : cartographie des limites de précision à l'état brut
Les données dictent le budget. Lorsque nous discutons tolérances d'impression 3D métal, l'honnêteté est la principale monnaie d'ingénierie. Dans un état "tel qu'imprimé"—directement sorti de la machine DMLS—la tolérance industrielle standard est généralement entre ±0,1 mm et ±0,2 mm. Ceci est influencé par la taille du spot de 70 microns du laser à fibre et la taille des grains de la poudre métallique. Bien que cela soit exceptionnellement précis pour une technologie qui fait croître des pièces à partir de poussière, ce n'est pas suffisant pour un ajustement serré de roulement ou une face d'étanchéité haute pression.
La mise à l'échelle introduit également de la complexité. Lorsqu'une pièce devient plus grande, l'erreur cumulative du retrait thermique augmente linéairement. Un support aérospatial de 200 mm aura naturellement une plage de tolérance plus large qu'un implant dentaire de 20 mm. Chez Jucheng Precision, nous utilisons une approche par niveaux : nous fournissons ±0,1 mm pour les petites caractéristiques très détaillées et permettons jusqu'à ±0,2% sur les composants structurels de grand format. Nous aidons nos clients à identifier les dimensions "Critiques pour la Qualité" (CTQ). Si une caractéristique n'a besoin que de dégager une autre pièce, la tolérance de 0,1 mm telle qu'imprimée est parfaitement économique. Mais si la pièce doit s'assembler avec un ajustement submicronique, la surface telle qu'imprimée n'est qu'une "préforme" pour la passe finale en CNC. En cartographiant ces limites tôt, nous prévenons le "choc de tolérance" qui se produit lorsque les concepteurs sur-spécifient leurs attentes pour la fabrication additive.
Évolution des supports : échafaudages comme dissipateurs thermiques

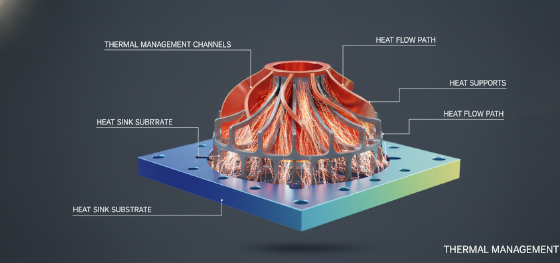
Dans le processus d'impression 3D pour les métaux, les supports servent un double objectif : ce sont des ancrages structurels et des conducteurs thermiques. Lorsque vous construisez une caractéristique en surplomb, elle n'a pas de chemin direct pour dissiper la chaleur du laser dans la plaque de construction. Sans un pont technique, ce surplomb surchauffera, conduisant à une finition de surface "brûlée" et à des tolérances effondrées. C'est là que tolérances d'impression 3D métal sont gagnés ou perdus—dans l'ingénierie de l'échafaudage.
L'équipe DFM de JUCHENG conçoit des "échafaudages intelligents" qui agissent comme des dissipateurs thermiques à haute efficacité. Nous optimisons la densité et les points de connexion des supports pour évacuer l'énergie thermique de la pièce aussi rapidement que possible. Cela maintient une température uniforme à l'interface de construction, empêchant l'effet de "soulèvement" qui ruine la précision dimensionnelle. Nous utilisons également des couches d'interface "perforées" qui fournissent un ancrage rigide pendant la construction mais permettent un retrait plus facile lors du post-traitement. En traitant le support comme un système de refroidissement conçu plutôt que comme un simple déchet, nous préservons la vérité géométrique de votre pièce, garantissant que même les porte-à-faux et surplombs les plus complexes restent dans les spécifications tout au long du cycle de construction épuisant de 24 heures.
Intégrité de surface : pourquoi les valeurs Ra affectent les limites mesurables

La rugosité de surface est la taxe invisible sur tolérances d'impression 3D métal. Une pièce DMLS émerge du lit de poudre avec une texture similaire à un moulage au sable à grain fin, typiquement Ra 6,3 à 12,5 µm. Cette peau "floue" est composée de particules métalliques semi-fondues à la limite du trajet du laser. Lorsqu'un inspecteur qualité utilise une sonde physique ou un micromètre pour mesurer la pièce, l'outil repose sur ces pics microscopiques. La dimension "enregistrée" est en réalité plus grande que le noyau "structurel" solide de la pièce.
Chez Jucheng Precision, nous tenons compte de ce "biais de surface". Nous utilisons un balayage laser sans contact pour mesurer le volume de la pièce plus précisément, ou nous utilisons un grenaillage pour homogénéiser la peau avant l'inspection finale. Si votre conception nécessite une surface lisse pour l'écoulement des fluides ou la résistance à la fatigue, nous conseillons sur la "prime esthétique"—le coût du polissage ou de la finition vibratoire nécessaire pour amener la surface à Ra 1,6 µm. En comprenant comment la texture brute de l'impression métallique interfère avec la métrologie, nous livrons des pièces fonctionnellement précises, garantissant que vos lectures de tolérance reflètent la véritable performance mécanique de la pièce, pas seulement le bruit de sa surface.
Métamorphose hybride : combler l'écart avec la CNC 5 axes

Choisir entre l'impression 3D et l'usinage CNC est une stratégie obsolète. Chez Jucheng Precision, nous exploitons un sanctuaire hybride où les deux technologies travaillent en symbiose technique. Nous utilisons l'imprimante 3D pour faire croître la complexité "non usinable"—les veines de refroidissement internes et les treillis légers—puis nous déplaçons la pièce vers notre parc de CNC 5 axes pour la "frappe chirurgicale". C'est la seule façon fiable d'obtenir +/- 0,01 mm tolérances d'impression 3D métal sur les surfaces d'accouplement critiques.
Nous imprimons vos conceptions métalliques avec une "surépaisseur d'usinage"—un supplément de 1,5 mm de matériau sur chaque siège de roulement, filetage et bride de montage. Une fois la pièce recuite sous vide pour libérer ses contraintes de construction, nous fraisons ces caractéristiques à une perfection miroir. Cette approche hybride vous offre la liberté de légèreté de la fabrication additive et l'ajustement submicronique de la CNC traditionnelle. Elle élimine la responsabilité de la surface "telle qu'imprimée" pour le matériel aérospatial et médical à enjeux élevés. Nous ne vous expédions pas seulement une impression ; nous vous expédions un composant vérifié et conçu qui s'adapte parfaitement à votre assemblage du premier coup. Ce flux intégré fait de JUCHENG un partenaire essentiel pour les innovateurs qui refusent de compromettre la qualité pour la complexité.
La norme JUCHENG : valider l'âme du métal

La marque finale d'un partenaire de fabrication professionnel est la capacité de prouver l'intégrité de la pièce. Dans le monde de l'additif métallique à haute intégrité, vous ne pouvez pas gérer ce que vous ne vérifiez pas. Jucheng Precision a construit un sanctuaire de métrologie spécifiquement pour le processus d'impression 3D. We utilize in-house XRF spectrometers to verify that the alloy composition matches your Mill Test Report exactly. We also perform "Thermal Stabilization" cycles in our vacuum furnaces to ensure that the stress-relief cycle hasn't induced new warping.
Our quality control lab is equipped with high-resolution CMMs from Zeiss and Hexagon. We take hundreds of points across your part’s geometry to generate a 3D digital comparison against your master STEP file. We provide our clients with full inspection reports and material traceability logs, providing the "Digital Birth Certificate" required for aerospace and defense compliance. When you partner with JUCHENG, you aren't just getting a 3D printed shape; you are getting a verified engineering solution that has been audited for structural and dimensional survival. Whether you are building an innovative medical device or a high-performance turbine manifold, our metal additive expertise ensures your vision is delivered with absolute precision. Contact Jucheng Precision today for a technical DFM review and see how our metal tolerance protocols can stabilize and elevate your next manufacturing breakthrough.

