


Hardware integrity is ultimately decided by the security of its mechanical intersections. When an engineer designs an automotive drone arm or a ruggedized medical pump, the primary point of failure is rarely the solid polymer wall; it is the point where a metal screw meets the plastic chassis. If the fastener fails, the entire system collapses. Navigating this structural hurdle requires a dispassionate evaluation of Insert Molding vs Heat Staking. In the high-velocity environment of precision manufacturing, the choice of "when" to install hardware dictates your part's mechanical spine and your project's financial ROI. While one technology encapsulates the metal within a high-pressure molten flow, the other utilizes thermal energy to "weld" a fastener into a pre-existing pilot hole. Jucheng Precision operates as a high-fidelity assembly hub, providing the technical data needed to navigate the broader le surmoulage et le moulage par insertion landscape. We ensure that your fastening strategy is perfectly synchronized with your mechanical load cases and your annual production volume.
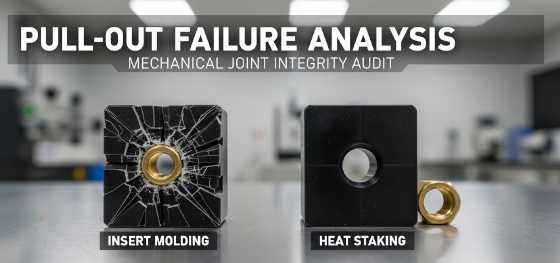
Establishing a failure-proof fastening protocol requires moving beyond "standard" assembly thinking and entering the domain of molecular entrapment. Insert molding offers the absolute apex of pull-out resistance but carries a significant "Cycle Time Tax" due to the manual or robotic loading of hardware into a hot mold. Heat staking, conversely, offers superior manufacturing velocity by decoupling the molding and assembly phases, but it introduces risks of localized material degradation and lower torque limits. Jucheng Precision eliminates manufacturing doubt by performing a surgical audit of your assembly's "Service Stress." We identify whether your hardware needs the encapsulated permanence of an in-mold insert or the cost-effective efficiency of post-mold thermal staking. This guide deconstructs the physics of polymer re-flow, the mathematics of labor amortization, and why our dual-track facility provides the mandatory foundation for your next hardware breakthrough.
Mechanical Discrepancies: Decoding the In-Mold vs. Post-Mold Divide
Strength Sovereignty: Pull-out and Torque-out Audit
Financial Logic: Amortizing Labor vs. Machine Seconds
Polymer Pathology: Amorphous vs. Crystalline Staking Risks
JUCHENG Protocol: Hybrid Assembly Optimization
Mechanical Discrepancies: Decoding the In-Mold vs. Post-Mold Divide
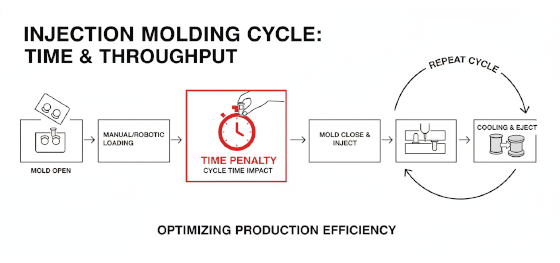
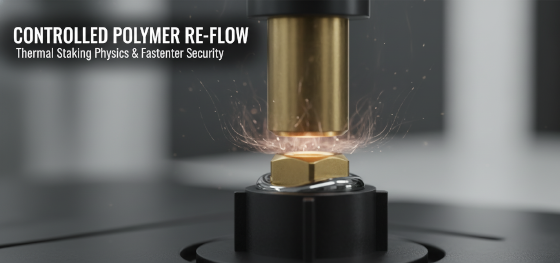
Manufacturing sequence dictates the molecular reality surrounding your metal hardware. The debate of Insert Molding vs Heat Staking begins with the timing of the "Encounter" between polymer and metal. In insert molding, the hardware—typically a knurled brass nut—is placed into the open mold cavity. Molten resin is then injected at pressures exceeding 15,000 psi, flowing into every microscopic valley of the knurling before solidifying. This creates a monolithic bond where the plastic shrinks onto the metal. Heat staking (or thermal/ultrasonic insertion) occurs after the part has cooled and ejected. A pilot hole is molded into the plastic, and a secondary machine uses a heated tip to melt the surrounding polymer as the insert is pressed in. This "Re-melt" phase allows the plastic to flow into the metal's grooves. At Jucheng Precision, we recognize that while both methods achieve a "fit," the in-mold process results in zero air gaps and a denser molecular wrap. Heat staking, if not managed with surgical temperature control, can trap microscopic air pockets or "char" the polymer chains, resulting in a joint that looks correct but is chemically compromised.
Strength Sovereignty: Pull-out and Torque-out Audit
Performance requirements in the automotive and aerospace sectors leave zero margin for "stripped" fasteners. When evaluating Insert Molding vs Heat Staking, les ingénieurs doivent examiner les limites du "vecteur de force". Le moulage par insertion est le champion incontesté de la résistance à l""arrachement". Parce que le plastique fondu a été forcé dans les moletages sous une pression hydraulique intense, il forme un verrouillage mécanique incassable. Dans notre laboratoire de contrôle qualité, nous observons fréquemment que la pièce en plastique elle-même se fracture avant que l'insert puisse être extrait. Le thermorivettage fournit environ 70 % à 85 % de la résistance d'une pièce moulée en insert. La "zone affectée par la chaleur" (ZAC) créée lors de l'insertion post-moulage peut parfois créer un anneau de plastique fragile autour du matériel. Si votre produit est un composant moteur à fortes vibrations ou un cadre médical porteur, Jucheng Precision recommande la sécurité encapsulée du moulage par insertion. Cependant, pour les boîtiers d'électronique grand public où la vis n'est retirée que pour un entretien occasionnel, la "prise ductile" d'un insert correctement thermorivetté est plus que suffisante, vous permettant d'économiser des capitaux importants sur les temps de cycle de production.
Financial Logic: Amortizing Labor vs. Machine Seconds
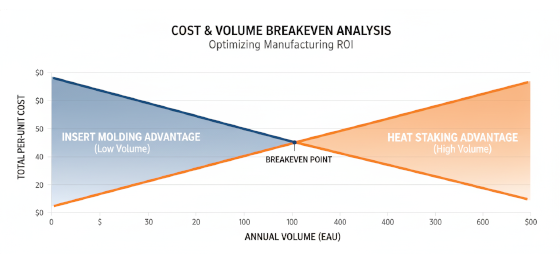
Les stratégies d'approvisionnement se heurtent souvent à la réalité des "taux horaires machine". Le conflit financier de Insert Molding vs Heat Staking est une bataille d'amortissement. Le moulage par insertion nécessite qu'un technicien (ou un robot) se tienne à la presse et charge le matériel toutes les 30 à 60 secondes. Cela double ou triple effectivement le "temps d'ouverture du moule", qui est le temps le plus coûteux de l'usine. Vous payez pour qu'une machine de 200 tonnes reste inactive pendant qu'un humain place un écrou en laiton de 1/4-0,05. Pour un lot pilote de 1 000 unités, c'est souvent la méthode la plus rentable car elle élimine le besoin de gabarits d'assemblage secondaires. Cependant, lorsque votre volume augmente vers 100 000 unités, les calculs changent radicalement. Le moulage "simple" à grande vitesse (moulage de la pièce avec juste un trou) permet des cycles de 15 secondes, ce qui réduit considérablement le prix de la pièce. Les inserts sont ensuite pressés par une station secondaire à faible coût ou une ligne de thermorivettage automatisée. Jucheng Precision exécute ces "analyses de sensibilité financière" pour nos clients, identifiant l'EAU (utilisation annuelle estimée) exacte où vous devez passer du moulage en insert au moulage post-insertion pour maximiser votre marge.
Polymer Pathology: Amorphous vs. Crystalline Staking Risks
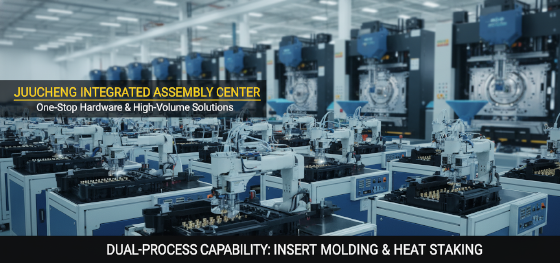
La chimie des matériaux dicte le succès du travail thermique post-moulage. Dans la bataille de Insert Molding vs Heat Staking, les résines amorphes comme l'ABS et le polycarbonate sont les "participants doux". Elles ont une large plage de ramollissement, permettant à la pointe de thermorivettage de se déplacer en douceur à travers le matériau. Les résines cristallines comme le nylon (PA66) ou le POM (acétal), cependant, sont des "réacteurs violents". Elles ont des points de fusion nets ; le matériau est soit un solide dur comme la roche, soit un liquide coulant. Tenter de thermorivetter un écrou en laiton dans du nylon conduit souvent à un "effet de morve"—où le plastique se transforme en un désordre aqueux et s'écoule hors du trou, résultant en un joint faible et inesthétique. Les ingénieurs de Jucheng Precision utilisent des cornes ultrasoniques spécialisées et des pointes thermiques contrôlées par PID pour gérer ces transitions cristallines. Si votre nomenclature exige du nylon chargé de verre à 30 %, la "boue abrasive" des fibres de verre fondues peut également user rapidement les pointes de thermorivettage. Nous fournissons la documentation sur les matériaux et la validation des processus pour garantir que la chimie de votre résine choisie soutient votre stratégie de fixation sans compromettre l'âme cosmétique de la pièce.
JUCHENG Protocol: Hybrid Assembly Optimization
L'excellence de fabrication chez Jucheng Precision repose sur une base de conseil technologiquement agnostique. Nous ne poussons pas une méthode parce que nous manquons de l'autre ; nous abritons des tours CNC suisses de qualité supérieure pour fabriquer des inserts personnalisés, des baies d'injection scientifiques pour le travail en moule, et des lignes automatisées thermiques/ultrasoniques pour l'assemblage post-moulage. Notre protocole "Stair-Step" vous permet de commencer par le moulage par insertion pour vos 500 premiers prototypes afin de garantir une résistance maximale pendant les tests, puis de passer en toute transparence au thermorivettage à grande vitesse lorsque vous passez à la production de masse. Nous fournissons une traçabilité complète des lots de matériaux et des rapports de résistance à l'arrachement pour chaque lot, garantissant que votre parcours matériel est lean, prévisible et prêt pour le marché. Arrêtez de parier avec des fournisseurs fragmentés qui ne peuvent pas combler le fossé entre le métal et le plastique. Vous ne savez pas si le volume de votre projet justifie la pénalité de temps de cycle des inserts en moule ? Téléchargez votre fichier CAO 3D sur JUCHENG dès aujourd'hui pour une revue DFM gratuite. Nos experts identifieront le Matériaux de moulage par injection et la stratégie d'assemblage les plus rentables pour votre marque, garantissant que votre transition vers la production est transparente, solide et rentable.

