

Votre prototype est approuvé. Il fonctionne. Il a fière allure. Maintenant vient la grande question suivante. Comment en fabriquer un millier ? Ou dix mille ? Ou plus ?
Créer une seule pièce parfaite est un défi. Recréer cette perfection des milliers de fois avec une rapidité et une constance incroyables est un tout autre défi. C'est le pont que vous devez traverser du prototypage à la production.
Pour créer des pièces en plastique de haute qualité à grande échelle, un procédé se démarque de tous les autres. C'est l'étalon-or de la fabrication. C'est le moteur de la production de masse moderne. Ce procédé est Moulage par injection.
Ce guide vous servira d'introduction complète à cette technologie puissante. Nous explorerons le processus, les matériaux, les règles de conception et les coûts. C'est votre feuille de route pour naviguer avec succès sur le chemin de la production à grande échelle.
Décortiquer le processus de moulage par injection
Un monde de matériaux pour le moulage par injection
Concevoir pour la réussite (DFM)
Explorer les techniques avancées
Décoder la structure des coûts
Parfaire l'aspect final : les finitions de surface
Assurer la qualité, éviter les défauts
Alimenter les plus grandes industries du monde
Décortiquer le processus de moulage par injection
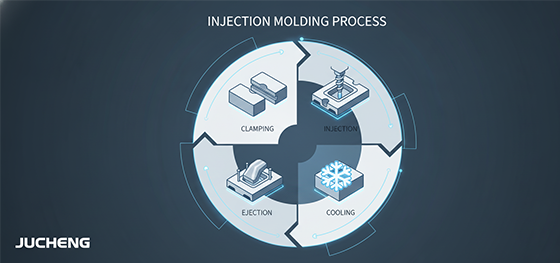
Le Procédé de moulage par injection is a high-speed cycle of creation. It is a highly controlled and repeatable dance of pressure, heat, and motion. The cycle includes mold closing, filling and packing, cooling, and ejection.
It begins with Clamping. The machine holds the mold closed against the pressure generated during filling and packing. Required clamp force depends on the projected area and cavity pressure, rather than a fixed tonnage range for every part.
Next is Injection and Packing. Plastic pellets are melted in the barrel and injected into the mold cavity. Filling time depends on the part, material, and process settings. Packing or holding pressure then feeds additional material into the cavity to compensate for cooling shrinkage while the gate remains open.
Cooling continues while the mold remains closed until the part is sufficiently solid for ejection. The material shrinks as it cools, so the final dimensions are not an exact copy of the cavity dimensions. Cooling is often the longest portion of the cycle.
Enfin, l'Éjection. Le moule s'ouvre, et un système d'éjecteurs pousse la pièce maintenant solide hors du moule. La pièce tombe dans un bac de collecte, et le cycle recommence immédiatement.
Un monde de matériaux pour le moulage par injection
Une incroyable variété de thermoplastiques Matériaux de moulage par injection peut être utilisée. Choisir le bon est une décision de conception critique.
Les plastiques de commodité sont les chevaux de bataille. Des matériaux comme le polypropylène (PP) et le polyéthylène (PE) sont très peu coûteux et sont utilisés pour les biens de consommation courante, l'emballage et les jouets.
Les plastiques techniques offrent une amélioration des performances. L'ABS, le polycarbonate (PC) et le nylon (PA) offrent un excellent équilibre entre résistance, résistance aux chocs et coût. Ils sont l'épine dorsale des pièces automobiles, des boîtiers électroniques et des biens durables.
High-performance thermoplastics such as PEEK and PEI (ULTEM) can be considered for demanding applications, but their heat and chemical resistance are not interchangeable. Evaluate the specific grade against the operating temperature, load, chemicals, and exposure conditions. Aerospace or medical use requires assessment of the selected grade and finished part for the intended application, not just the polymer name.
Thermoplastic elastomers (TPEs), including thermoplastic polyurethane (TPU), cover a range of hardness and performance characteristics. Selected grades can be used for grips, seals, and overmolded parts; suitability depends on the specific formulation, operating temperature, fluid exposure, and mechanical requirements. For overmolding, substrate compatibility and bond performance also need evaluation. At JUCHENG, we stock over 50 common resins and can help you select the perfect material.
Concevoir pour la réussite (DFM)
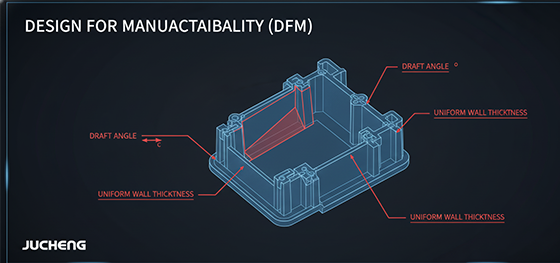
Vous ne pouvez pas simplement prendre une conception faite pour l'impression 3D et l'injecter. Une pièce doit être spécifiquement conçue pour le processus de moulage. C'est ce qu'on appelle la Conception pour la Fabricabilité, ou DFM.
Propre Conception de moulage par injection is a deep topic. But two rules are the most important. First, maintain a uniform wall thickness. Thick sections cool slower than thin sections, which can cause ugly sink marks and warping. Second, assess draft relative to the intended pull direction, taking the material, surface texture, and feature depth into account. Draft helps surfaces release from the mold. Intentional undercuts, such as snap-fit features, need an appropriate tooling and release strategy rather than a blanket draft rule.
Comprendre la DFM est essentiel pour réussir. Chez JUCHENG, notre révision DFM gratuite est un élément central de notre service. Nos ingénieurs analysent votre conception et fournissent des retours d'experts pour prévenir les problèmes avant qu'ils ne surviennent.
Explorer les techniques avancées

Le moulage moderne est capable d'une complexité incroyable. Le débat entre le surmoulage et le moulage par insertion met en lumière deux techniques puissantes.
Insert molding places a preformed component into the mold before plastic injection. For a threaded metal insert, plastic surrounds the external body to retain it while the internal thread remains accessible for a screw. Molded-in inserts are one option; heat or ultrasonic installation into thermoplastics and other post-mold methods may also be suitable. Choose the insert and installation method for the plastic, joint loads, and assembly requirements.
Overmolding adds a molded material over a substrate. In pick-and-place molding, previously molded substrate parts are placed into a separate overmold tool. Two-shot molding instead forms and overmolds the substrate in an integrated sequence, using approaches such as transfer, rotation, or core-back tooling. A soft TPE grip over a rigid substrate is one application, not the only material combination. Material compatibility and processing conditions must be evaluated for the intended bond.
Décoder la structure des coûts
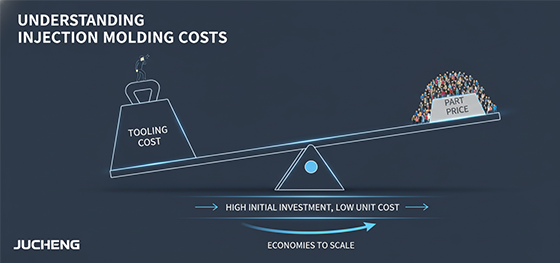
Comprendre le coût du moulage par injection est essentiel pour planifier votre projet. C'est une histoire de deux chiffres : le coût du moule et le prix de la pièce.
Tooling is an upfront project cost. Injection molds may use aluminum or steel; tooling cost depends on the part size and complexity, mold material, cavity count, and required finish.
Per-part cost depends on material consumption, machine time, cycle time, and the number of parts produced per cycle. Increasing production quantity spreads the upfront tooling cost across more parts, but does not guarantee a particular unit price or make molding the lowest-cost option for every project. Compare total project costs at the required quantity. For smaller volumes, JUCHENG offers low-volume tooling options that lower your upfront investment.
Parfaire l'aspect final : les finitions de surface
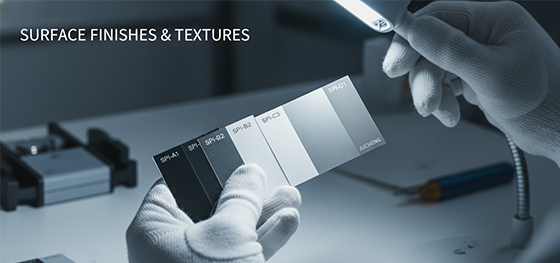
The mold surface influences the molded finish, but the selected resin and additives can affect how the texture appears on the part. This means we can achieve a huge variety of fini de surface de moulage par injection en traitant le moule en acier lui-même.
The industry uses SPI (Society of the Plastics Industry) standards to define these finishes. SPI-A1 specifies a diamond-polished mold finish associated with high gloss, while B-grade finishes use abrasive paper. C and D finishes use different methods: SPI-C1 uses a 600-grit stone, whereas SPI-D1 uses dry blasting. The molded appearance should be checked with the selected material rather than assumed from the finish designation alone.
We can also create complex patterns. VDI 3400 provides a reference for specifying EDM surface-texture grades; it is not the machining operation itself. Electrical discharge machining (EDM), also called spark erosion, can produce the mold texture. Other custom textures, like a leather grain, can also be chemically etched into the mold. This allows you to create beautiful, finished parts directly from the machine.
Assurer la qualité, éviter les défauts

Un processus rapide est inutile sans qualité. Un fabricant professionnel dispose d'un système robuste pour prévenir les défauts de moulage par injection.
Defects such as sink marks and warping can result from interacting part-design, material, mold, and process factors. DFM can identify risks early, but proposed changes still need evaluation through molding trials and part inspection.
Flash and short shots also require assessment of the part geometry, mold design and condition, material, and process settings. Our experienced engineers use advanced tools like Moldflow simulation to predict how the plastic will flow. Simulation helps identify flow risks and compare design options; its predictions depend on the input data and modeling assumptions and must be checked against molding trials. During production, we use a data-driven "scientific molding" approach. Monitoring pressure, temperature, and time can help detect process variation, but monitoring alone does not establish that every part meets its requirements. Process validation and the applicable part inspections and acceptance criteria remain necessary. Finally, our QA department uses CMMs and other tools to verify that the final parts meet every one of your specifications.
Alimenter les plus grandes industries du monde

Le secteurs d'application du moulage par injection sont pratiquement infinies. Si un produit est en plastique et produit en grande quantité, il a probablement été moulé par injection.
Dans l'industrie automobile, nous produisons des pièces qui doivent respecter la norme de qualité stricte IATF 16949. Dans le domaine médical, nous opérons sous ISO 13485 pour créer des composants de dispositifs à partir de matériaux biocompatibles. Pour l'électronique grand public, nous excellons dans la production de boîtiers à parois minces et esthétiques qui définissent les produits modernes.
Détenir ces certifications clés n'est pas une simple formalité. C'est la preuve que nous avons les processus, la traçabilité et l'état d'esprit qualité pour servir les industries les plus exigeantes du monde. C'est votre assurance que nous sommes un partenaire de confiance.
Choisir d'investir dans le moulage par injection est une étape majeure. C'est l'étape qui fait passer votre produit d'un prototype à un produit réel et évolutif. Chez JUCHENG, nous sommes spécialisés dans l'aide aux entreprises pour réaliser cette transition, en particulier pour la production en faible volume. Nous sommes votre partenaire expert sur le chemin du succès sur le marché.

